
Metal Kesme Makinası
Kesme, Delme ve Talaşlı İmalat İçin Hassas Hareket Kontrolü
Metal kesme uygulamalarında yüksek tekrarlanabilirlik, hızlı tepki ve hassas konumlama üretim kalitesinin temelidir.
Servo sürücüler, PLC/HMI yapısı ve iş mili kontrolü birlikte kurgulandığında kesme kalitesi, çevrim süresi ve operatör kontrolü daha öngörülebilir hale gelir.
Besleme, kesme ve iş mili eksenlerinin senkron yönetimi parça toleranslarının korunmasına yardımcı olur.
CNC torna, freze, gravür, delme, dilme ve sabit boy kesme uygulamaları proses gereksinimine uygun kontrol mimarisiyle ele alınabilir.
Çözüm Avantajları
Yüksek tekrarlanabilirlik
Servo kontrol, eksen hareketlerinde tutarlı ve hassas pozisyonlama sağlar.
Senkron hareket
Besleme, kesme ve iş mili hareketleri proses ihtiyacına göre senkronize edilir.
Daha kısa çevrim
Hızlı tepki ve doğru parametreleme üretim çevrimlerinin optimize edilmesini destekler.
Uygulama Detayları
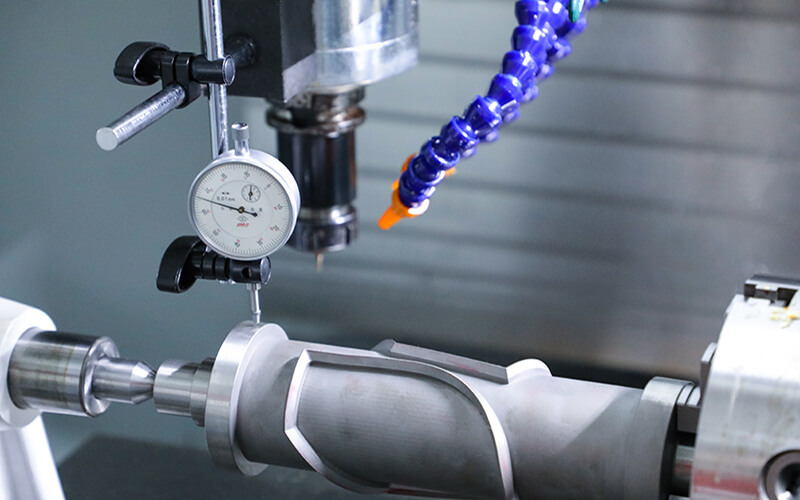
İş mili, besleme eksenleri, takım hareketi ve yardımcı eksenlerin koordineli kontrolü sağlanır.
- Hız, pozisyon ve tork kontrolü
- Tam kapalı çevrim iş mili kontrolü
Tam kapalı çevrim servo besleme kontrolüyle mekanik aktarımdan kaynaklanan hatalar azaltılarak ölçü doğruluğu iyileştirilir.
- Yüksek hassasiyetli besleme kontrolü
- Hata telafisi ve güvenlik izleme
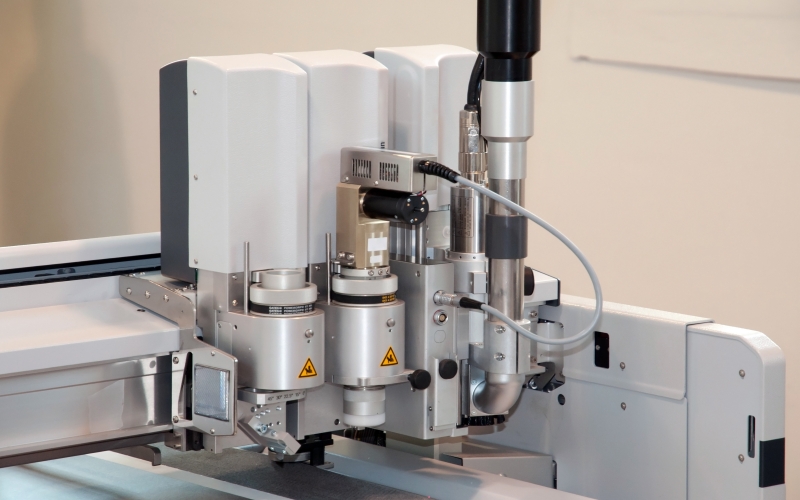
Hızlı başlatma-durdurma ve hassas pozisyonlama gerektiren kesme proseslerinde servo tabanlı hareket kontrolü kullanılır.
- Hızlı dinamik tepki
- Renk markası veya sabit uzunluk kontrolü
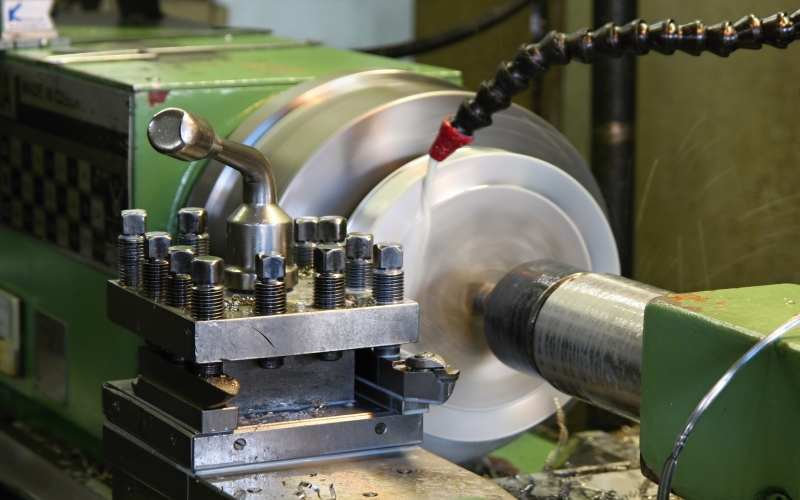
X, Y ve Z besleme eksenleri ile yüksek hızlı iş mili, CNC sistemi tarafından koordineli biçimde yönetilir.
- Çok eksenli servo kontrolü
- Yüksek yüzey kalitesi ve işleme hassasiyeti
Fonksiyonel A.Ş. Yaklaşımı
Makina tipi, eksen sayısı, hedef tolerans, iş mili hızı ve haberleşme gereksinimleri birlikte değerlendirilir. Uygun servo sürücü, servo motor, iş mili sürücüsü, PLC ve HMI seçiminin ardından yazılım, parametreleme ve saha devreye alma adımları planlanır.